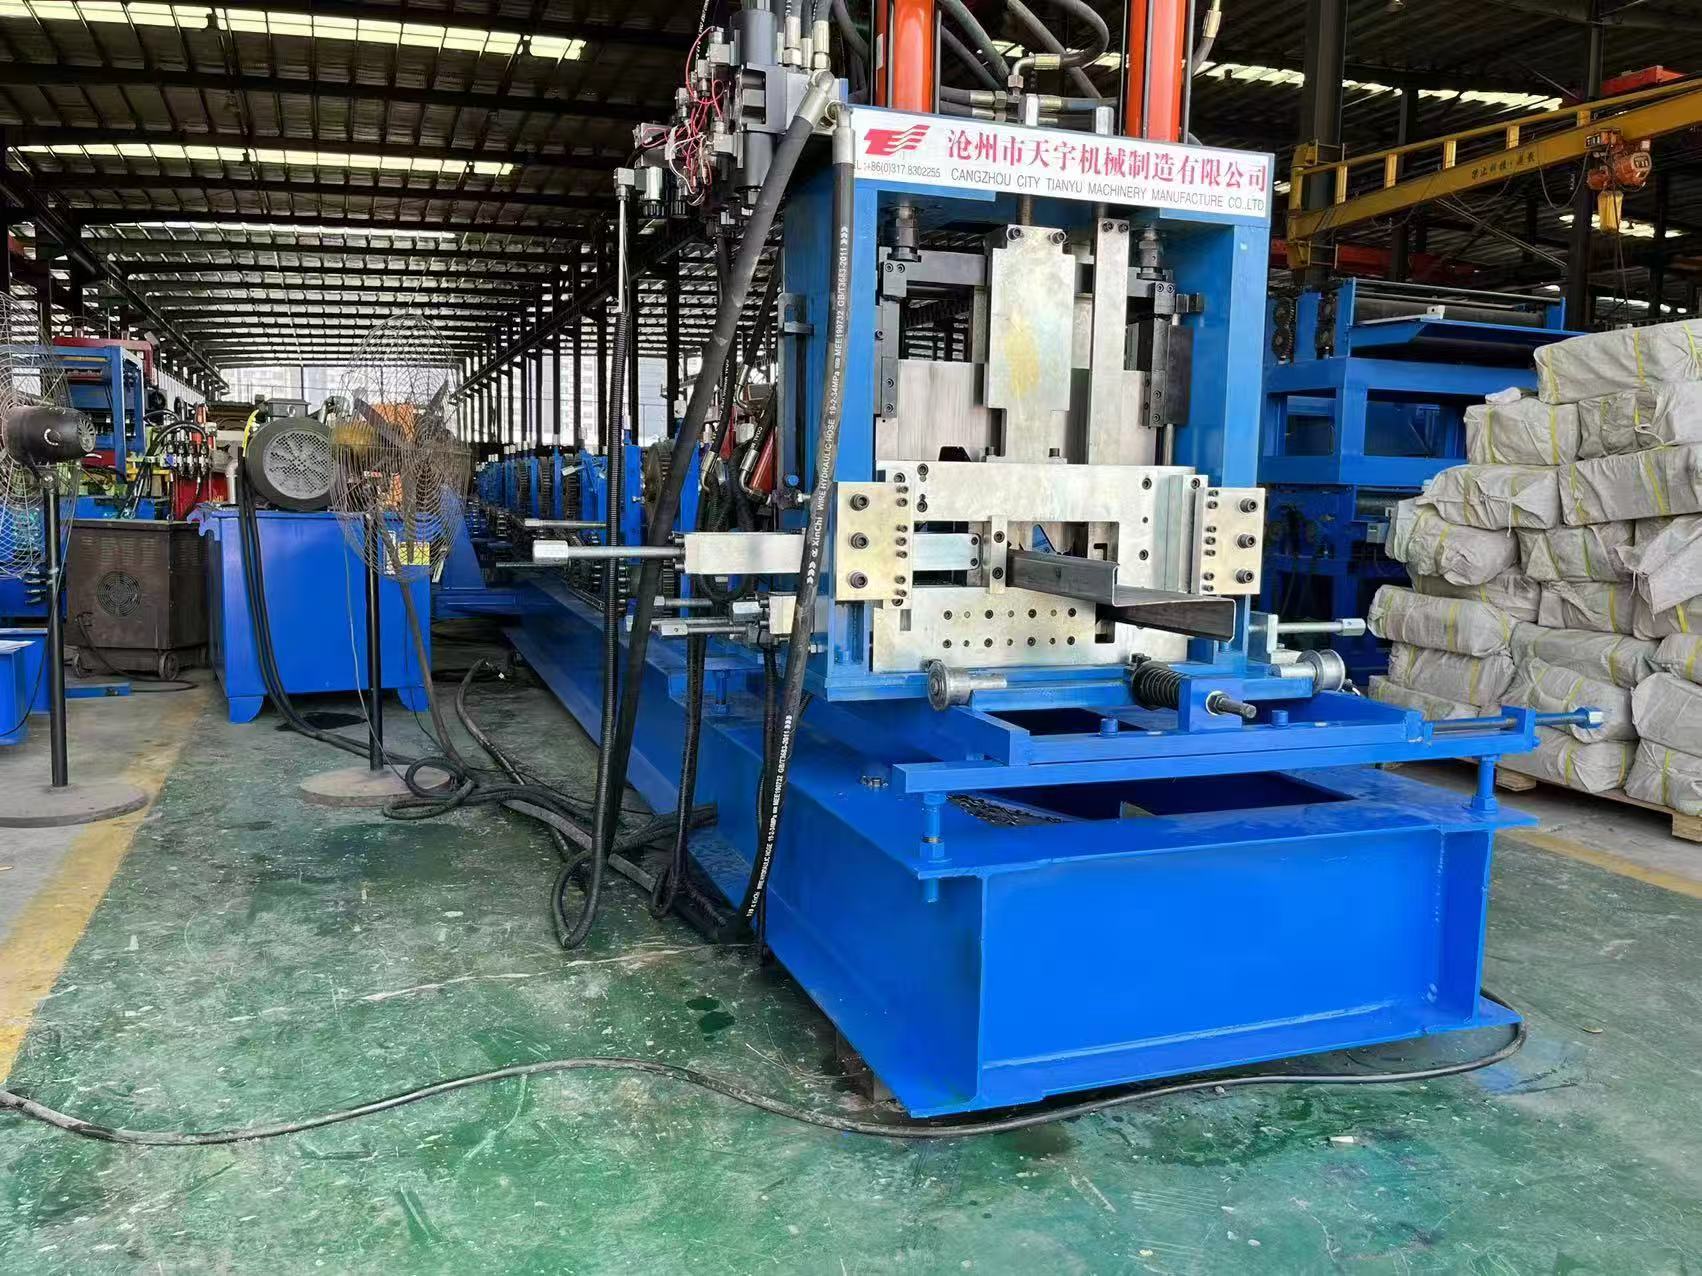
CZ 型钢机属于全自动冷弯成型设备,主要用于钢结构工程中 C 型钢与 Z 型钢檩条的连续生产加工,是钢结构厂房、仓储库房、大型场馆屋面及墙面檩条型材加工的核心设备。檩条作为钢结构体系中重要的支撑构件,承载屋面与墙面荷载,型材的成型精度、截面一致性直接影响钢结构整体装配效率,CZ 型钢机就是通过多道次连续辊压成型工艺,将金属卷材逐步弯折定型,形成标准 C 型、Z 型截面檩条型材,满足各类钢结构项目的型材供应需求。
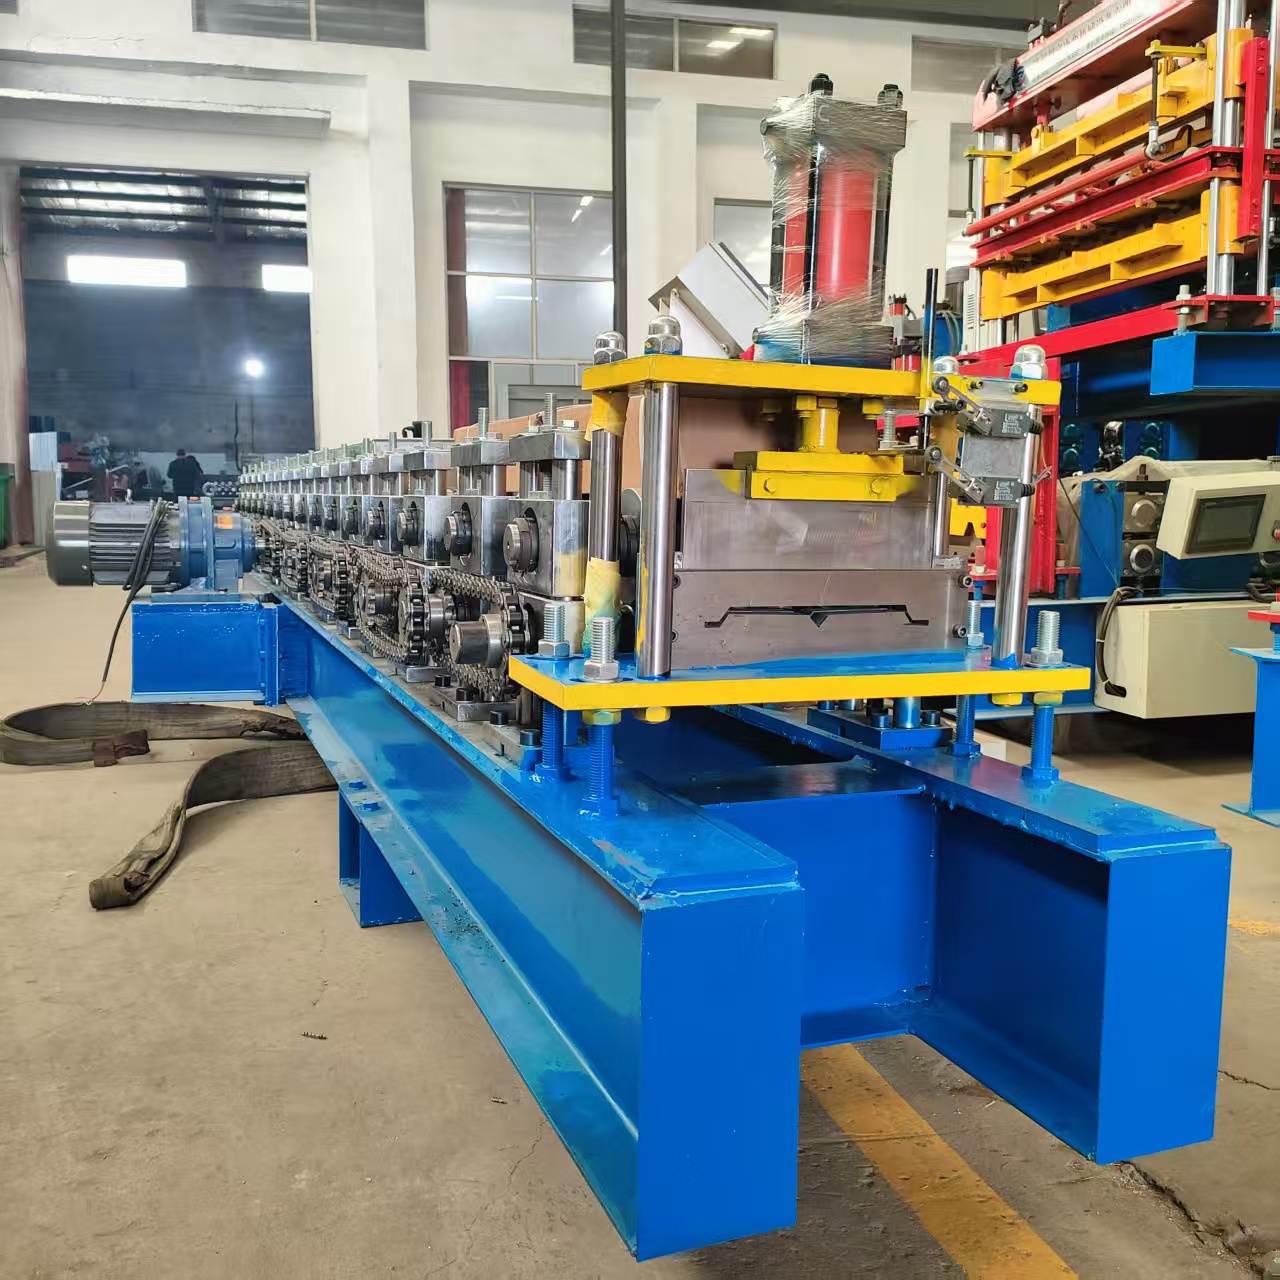
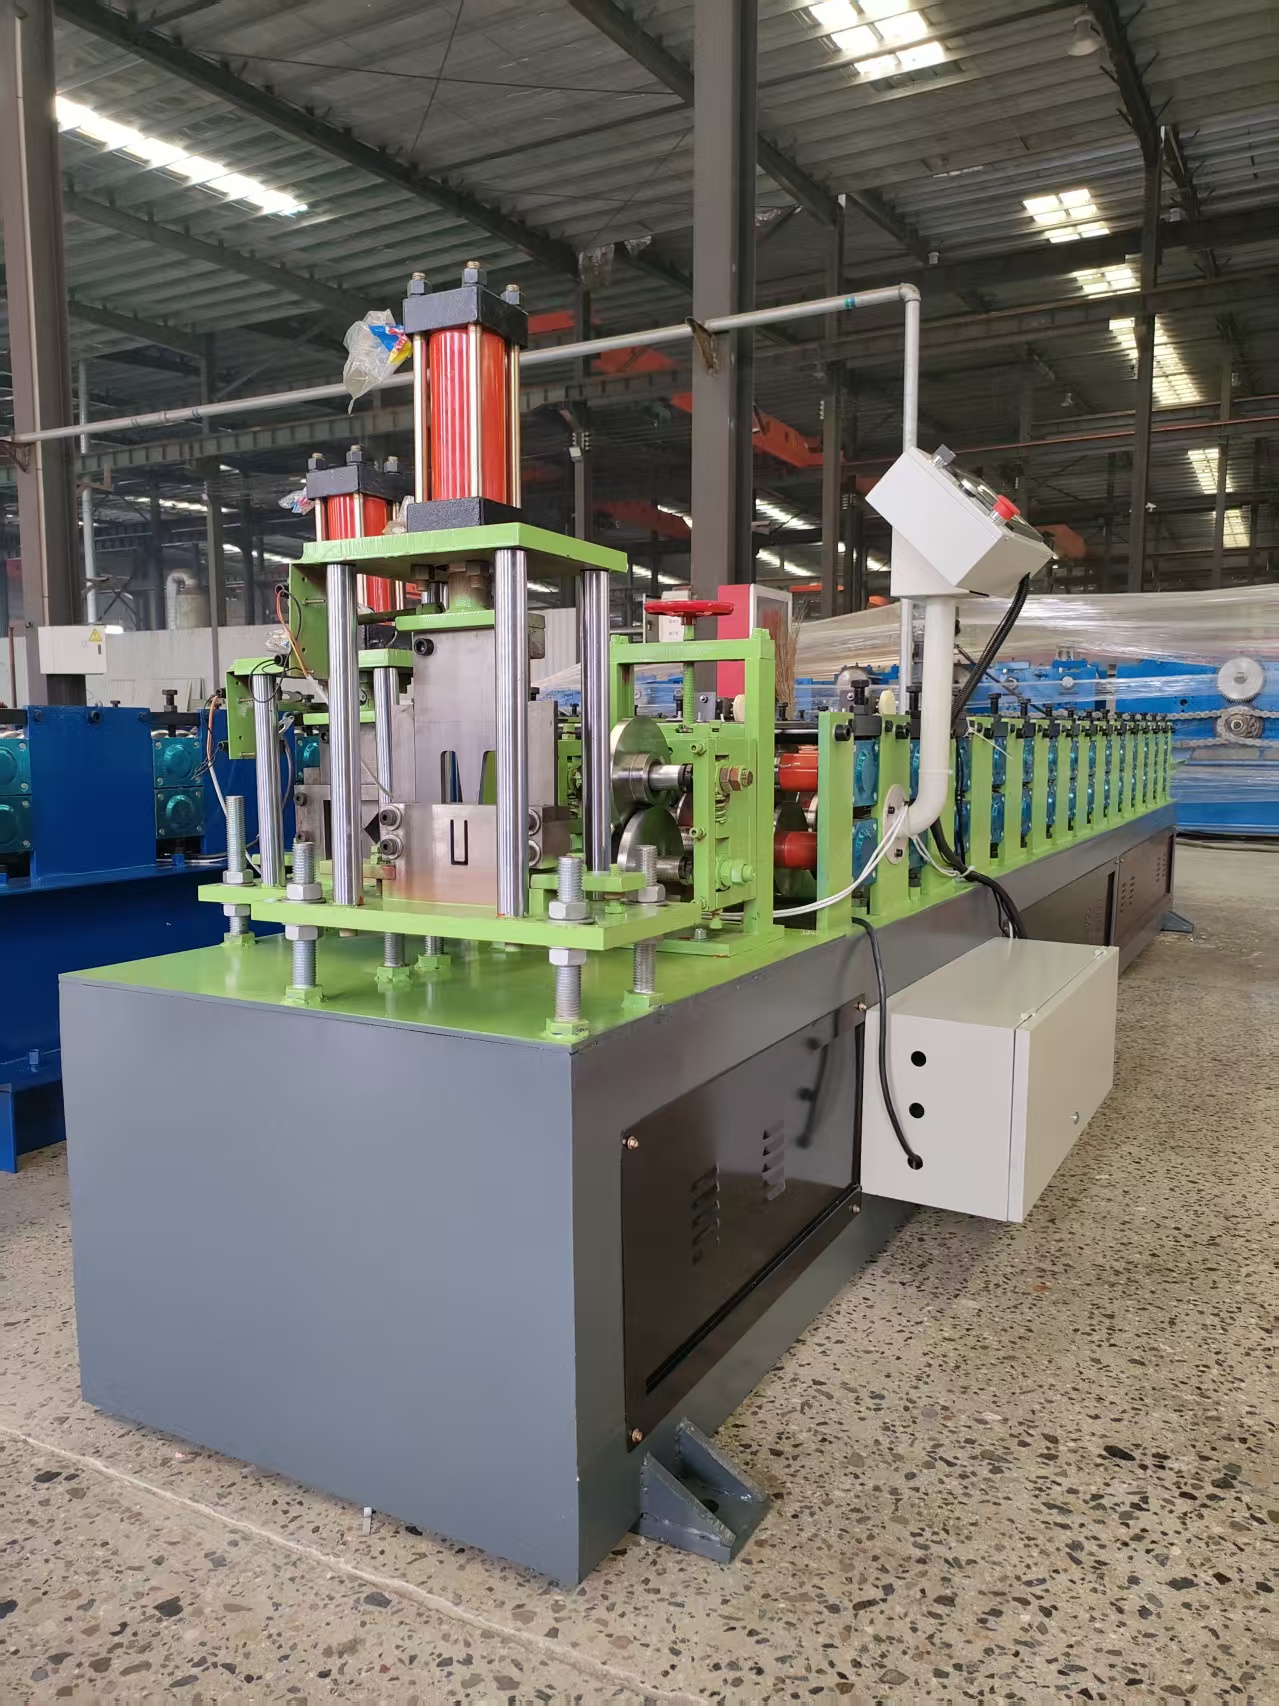
整套设备由开卷送料机构、校平装置、冲孔单元、多组成型机架、液压剪切机构、PLC 数控控制系统、成品接料平台等多个单元组成。金属钢卷放置在开卷架上,由送料机构送入主机,经过校平机构将卷材表面的翘曲、褶皱进行校正,保证进入成型主机的板材平整度,降低后续成型偏差。板材进入多道轧辊成型工位,依靠轧辊的渐进式折弯,逐步把平板加工成 C 型钢或者 Z 型钢的截面轮廓。设备可配置冲孔工位,在型材腹板或者翼缘位置预留安装孔位,省去后期二次打孔工序,提升加工效率。型材成型完成之后,系统根据预设长度发出信号,液压剪切机构执行定长切断,成品型材落在接料架上,完成一次生产循环。
CZ 型钢机的核心特点在于 C 型钢与 Z 型钢两种型材规格可在同一台设备上切换生产,无需更换整套轧辊模具,仅通过电控系统调整轧辊位置与成型参数,完成两种截面型材的换型加工。设备适配镀锌带钢、黑带钢等常用原料,可加工不同厚度的金属卷材,适配不同荷载等级的钢结构檩条生产。在型材规格调整方面,设备支持腹板高度、翼缘宽度、卷边尺寸的调节,能够生产多种规格的檩条产品,适配不同跨度、不同荷载条件的钢结构工程。
设备控制系统采用 PLC 搭配触摸屏操作界面,操作人员在触摸屏内输入型材长度、生产数量、冲孔间距等参数,设备自动完成送料、成型、冲孔、定长切断全流程自动化运行。生产过程中,系统实时记录生产数量,可随时查看产量数据,降低人工计数带来的误差。传动系统采用齿轮或者链条传动,保障多组成型轧辊同步运转,避免板材在成型过程中出现跑偏、拉伸变形等问题。轧辊采用合金钢材加工,并经过热处理工艺,提升轧辊表面硬度与耐磨性能,长期连续生产条件下,轧辊轮廓不易磨损,维持型材成型尺寸稳定。
在日常生产应用场景中,中小型钢结构加工厂可以依靠这台设备自主生产檩条型材,不用外购成品檩条,减少材料采购周期与运输成本,可根据项目进度按需组织生产,灵活调整型材规格。设备适配连续长时间生产作业,整机结构采用焊接机架,经过时效处理,降低机架焊接内应力,设备在持续运转过程中,机架不易发生形变,维持成型工位的相对位置稳定。设备自带板材纠偏结构,当卷材进料出现偏移时,纠偏机构可以实时校正板材位置,减少废品率。
设备操作门槛较低,操作人员经过基础培训之后即可独立完成生产作业,整套生产线只需要少量人员值守,大幅降低人工投入。设备具备故障报警功能,当出现进料异常、压力异常、尺寸超差等情况时,控制系统发出提示信息,便于操作人员快速排查问题,减少停机等待时间。设备的易损件为标准化配件,便于后期维护更换,延长整机使用周期。设备还可根据用户生产需求进行配置调整,例如增加多组冲孔模具、升级伺服驱动系统,进一步提升生产速度与尺寸控制水平。
在钢结构行业发展过程中,檩条型材的需求量持续稳定,对型材截面精度、切口平整度、孔位一致性都提出更高要求。传统手工折弯、简易冲压方式生产檩条,生产效率低,型材尺寸偏差较大,装配过程中容易出现拼接错位,而 CZ 型钢冷弯成型设备采用连续辊压工艺,型材截面一致性好,切口平整,孔位定位稳定,生产出来的檩条在现场安装时匹配度更高,减少现场打磨、校正的工作量,提升钢结构整体施工进度。同时,冷弯成型工艺材料利用率高,板材损耗处于可控范围,有助于控制型材加工成本。